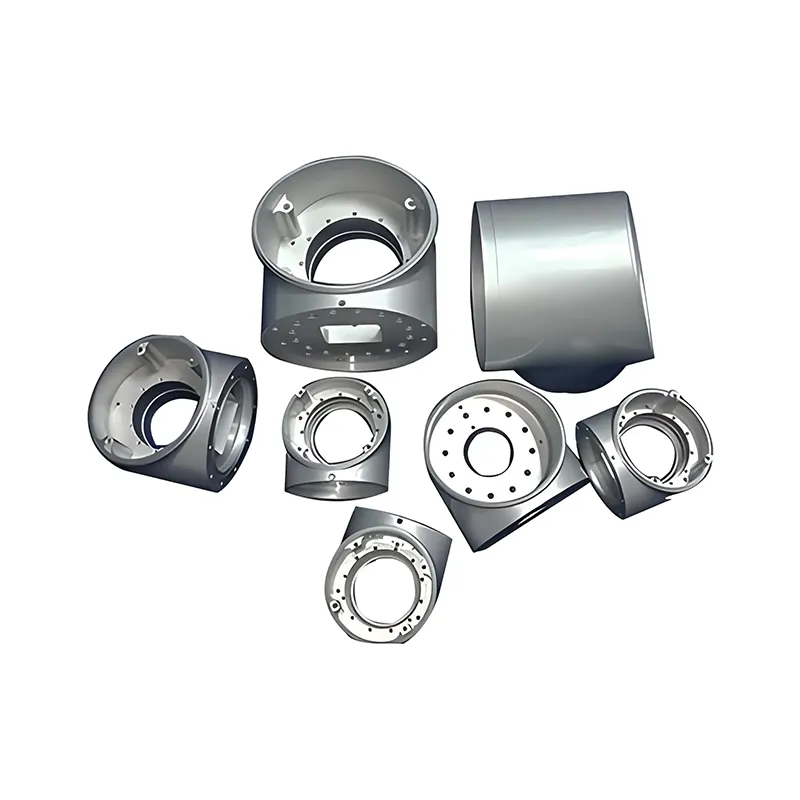
Colectores de válvulasson componentes centrales en los sistemas de control de fluidos hidráulicos y neumáticos. Al integrar múltiples componentes y conductos de válvulas, logran un control centralizado de la presión, el flujo y la dirección del fluido, simplificando la estructura del sistema y mejorando la estabilidad operativa. La siguiente es una introducción detallada desde múltiples perspectivas:
1. Componentes principales y clasificaciones
Estructura básica
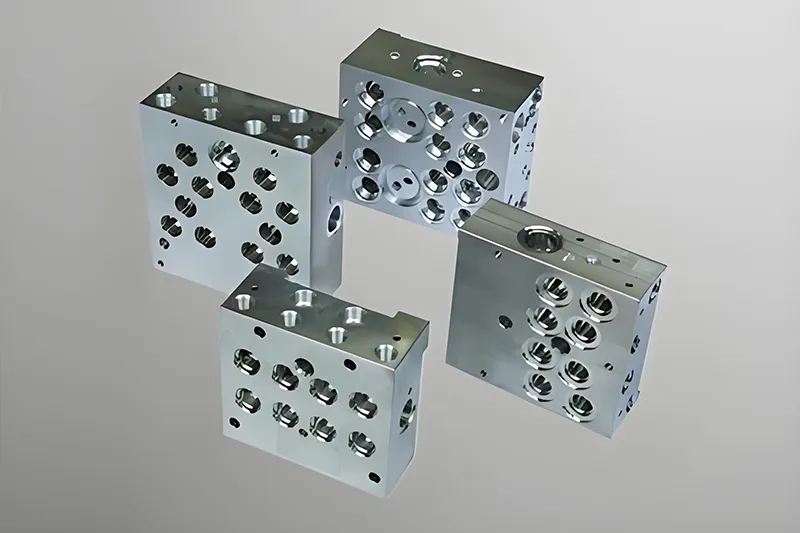
Colector de válvulas: que sirve como base, generalmente está hecho de hierro fundido, aleación de aluminio o acero forjado. Presenta complejos canales hidráulicos internos y suele tener forma rectangular, con una longitud lateral máxima que generalmente no supera los 600 mm.
Elementos de control: incluyen válvulas tipo placa, válvulas de cartucho y válvulas modulares, fijadas al colector de válvulas mediante tornillos y responsables de las funciones de control principales.
Componentes de conexión: estos incluyen accesorios, bridas y sellos, que conectan tuberías externas a componentes internos para garantizar el sellado.
Accesorios auxiliares: incluyen tapones de puertos de proceso, tornillos de elevación, puertos de inspección y placas de identificación, lo que garantiza la facilidad de instalación, mantenimiento e inspección.
Clasificaciones principales
Por Integración Funcional: Se categorizan como monocanalcolectores de válvulas(función única, participación de mercado en disminución anualmente), colectores de válvulas multicanal (integrados con control multicanal, que representan el 42%) y colectores de válvulas integrados (altamente integrados, que representan el 35%). Por tipo de fluido: Bloques de válvulas hidráulicas (dominan el mercado, con un 72,6%) y bloques de válvulas neumáticas (con un 21,4%, con rápido crecimiento).
II. Principio de funcionamiento
Tomemos como ejemplo un bloque de válvulas hidráulicas. Su núcleo es conectar múltiples componentes de válvulas hidráulicas en serie o en paralelo a través de circuitos internos de aceite de precisión. Después de recibir señales externas (como señales eléctricas o mecánicas), los componentes de control regulan el encendido/apagado del circuito de aceite, el flujo de aceite y la presión. Por ejemplo, en un servosistema electrohidráulico, la señal de comando se compara con la señal de retroalimentación de posición para generar una señal de error. Esta señal impulsa la servoválvula, convirtiendo la señal eléctrica en flujo de aceite hidráulico, que a su vez mueve el cilindro y, en última instancia, logra un control preciso de los actuadores (como las paletas de la turbina y los brazos robóticos).
III. Tratamiento
Pretratamiento: se realiza un tratamiento de alivio de tensiones (como envejecimiento) en la pieza en bruto para evitar la deformación posterior al procesamiento y garantizar que el material esté libre de defectos como capas intermedias y poros.
Mecanizado: El mecanizado de desbaste se realiza mediante fresado y cepillado, dejando margen para el rectificado fino. Luego, se realiza un mecanizado de precisión, como perforación y mandrinado CNC, para garantizar la precisión de los canales del circuito de aceite y la rugosidad de la superficie (especialmente en las superficies de montaje para evitar fugas). Desbarbado y limpieza: elimine completamente las rebabas de los canales (para evitar rayar los sellos u obstruir las líneas de aceite) y límpielos con un limpiador de alta presión, como inhibidor de óxido y queroseno, para garantizar que no queden limaduras de hierro ni residuos.
Montaje y puesta en servicio: Confirme las posiciones de los orificios y las conexiones de acuerdo con el diagrama esquemático y aplique adhesivo anaeróbico para sellar las juntas (cura durante 24 horas). Durante la puesta en servicio, lave las líneas de aceite durante 10 a 20 minutos, cambie la válvula solenoide de inversión para garantizar un recorrido despejado del aceite y luego realice pruebas de presión y rendimiento.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad